Manejo de cierre
Sistema de alimentación y tapado de botellas de agua
Conecte el almacenamiento, elevación, clasificación, alimentación y aplicación de tapas al cierre de botella aprobado en lugar de tratar la taponadora como un cabezal de máquina aislado.
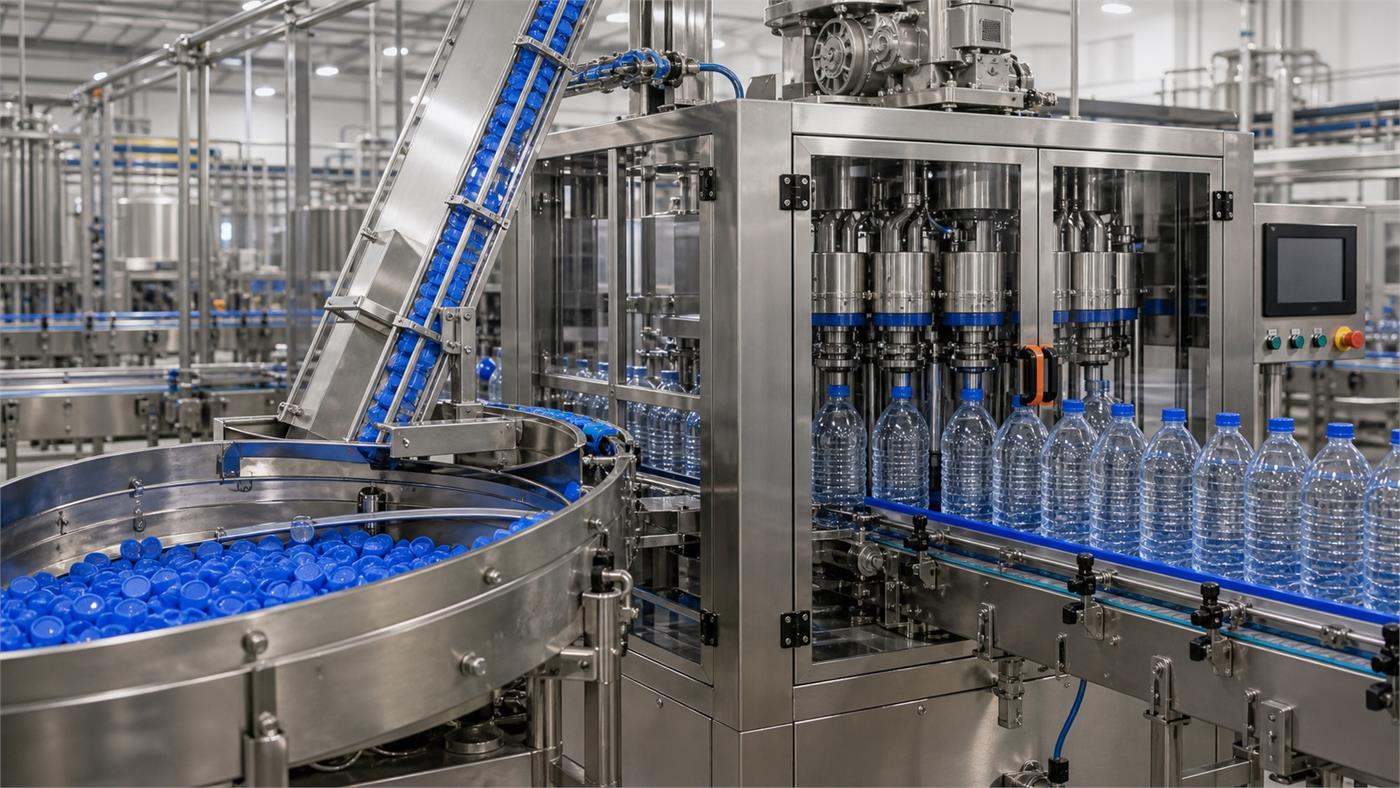
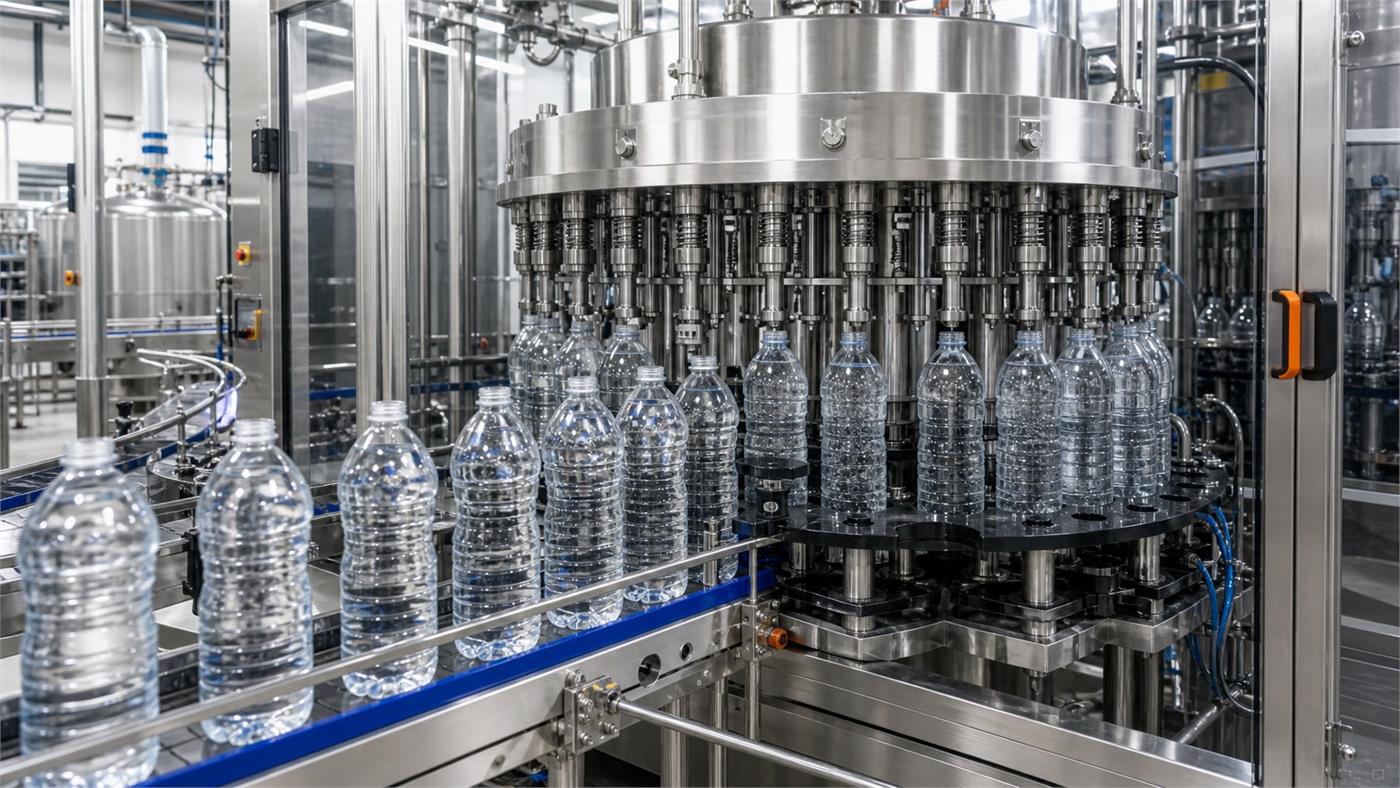
Una tapa correcta comienza antes del cabezal taponador
La geometría de la tapa, la limpieza, la manipulación a granel, la orientación, el diseño del conducto y la velocidad de la línea afectan si el cierre llega a la botella correctamente y se pueden verificar después de la aplicación.
- Dibujo y muestras de tapas aprobadas.
- Método de carga y almacenamiento a granel
- Clasificador, tolva e interfaz de máquina
- Controles de cierre, rechazos y repuestos.
Definir la ruta completa del casquillo
Una llenadora puede incluir una torreta taponadora, mientras que el elevador, clasificador, tolva o inspección siguen siendo opcionales. Pon todos los límites en la cita.
Especificación de la tapa
Aprobar dimensiones, rosca, material, evidencia de manipulación y variantes de color.
Manipulación a granel
Defina el almacenamiento de tapas, la altura de carga, el acceso del operador y los controles de contaminación.
Orientación y alimentación.
Haga coincidir el clasificador y el conducto para tapar las necesidades de geometría, velocidad y cambio.
Solicitud y controles
Definir presencia de tapa, control de aplicación, método de rechazo y plan de muestreo.
RFQ de alimentación y tapado de tapas
Utilice evidencia de límite real y un plan escrito de verificación de cierre.
| decisión | que definir | Pruebas a solicitar |
|---|---|---|
| Rango de límites | Enumere cada lanzamiento y cierre futuro. | Planos, muestras de producción y registro de compatibilidad. |
| Alcance de alimentación | Definir elevador, tolva, clasificador, tolva y sensores. | Equipo detallado y dibujo de interfaz. |
| Cambio | Se requieren piezas de estado, configuraciones y recetas almacenadas. | Listado y procedimiento de cambio de piezas. |
| Inspección | Defina la presencia, posición, evidencia de manipulación y rechazos de la tapa. | Método de inspección y confirmación de rechazo. |
| Repuestos y desgaste | Identificar guías, correas, sensores y piezas de aplicación. | Puesta en marcha y listado de repuestos recomendados. |
Evidencia de límite para enviar
La selección del cierre debe coordinarse con los requisitos del cuello de la botella, del llenado y del paquete terminado.
Dibujos y muestras de tapas.
Proporcione límites de producción del proveedor previsto, no solo dimensiones nominales.
Evidencia de cuello de botella
Comparta el acabado de cuello aprobado y las muestras de botellas utilizadas para las pruebas de cierre.
Plan operativo
Indique la velocidad, los turnos, las variantes de límites y la frecuencia de cambio esperada.
Controles de calidad
Describa el torque u otras verificaciones de cierre calificadas y registre la responsabilidad.
Preguntas frecuentes
¿Se incluye un alimentador de tapas con cada máquina llenadora de agua?
No siempre. La cotización debe identificar por separado la tolva, el elevador, el clasificador, el conducto, los sensores y la interfaz de la máquina.
¿Por qué se requieren muestras de tapas?
Las muestras reales ayudan a confirmar la geometría, la orientación, el comportamiento alimentario, la aplicación y la compatibilidad con el cuello de la botella.
¿Puede un sistema ejecutar diferentes límites?
Posiblemente, pero el proveedor debe identificar rangos compatibles, cambiar piezas, configuraciones y la base de prueba para cada tapa.
¿Qué controles de cierre deberían planificarse?
Defina presencia, posición, evidencia de manipulación, calidad de la aplicación, manejo de rechazos y cualquier método de muestreo calificado.
¿Qué repuestos del sistema de límite son importantes al inicio?
Solicite una lista detallada de piezas de desgaste, guías, correas, sensores y componentes de aplicación según el diseño suministrado.
Buscar un problema concreto de operación
Calculadora de planificación: Intervalo de reposición de tapones
Introduce mediciones o supuestos identificados. Mantén las unidades y el alcance de medición. Compara otro escenario antes de elegir equipos.
Fórmula y alcance
A × 60 ÷ B
- A: Tapones utilizables disponibles [Cantidad]
- B: Producción de botellas [Botellas/h]
⌈x⌉ redondea hacia arriba y ⌊x⌋ hacia abajo a un entero. min/max seleccionan el menor/mayor valor. ∉ indica fuera del intervalo.
La autonomía depende del stock utilizable y de la demanda real de tapones.
Ejemplo con supuestos editables
Distingue los supuestos de las mediciones. Los números del ejemplo explican el cálculo y no constituyen una especificación recomendada.
| Dato o resultado | Valor | Unidad |
|---|---|---|
| A — Tapones utilizables disponibles | 4000 | Cantidad |
| B — Producción de botellas | 6000 | Botellas/h |
| Tiempo de funcionamiento restante | 40 | min |
Datos de tu proyecto
Resultado calculado
| Dato o resultado | Valor | Unidad |
|---|---|---|
| Tiempo de funcionamiento restante | 40 | min |
Es una estimación de planificación basada en los datos introducidos, no una garantía de la máquina ni una aprobación de diseño.
El cálculo se realiza en este navegador; la hoja no envía datos del proyecto al servidor.
Antes de comprar, pide al especialista responsable que revise supuestos, planos y pruebas. Un cálculo válido no significa que el proyecto haya superado la aceptación.
¿Hay que revisar la reposición de tapones al acelerar?
Los valores son ficticios para aprender, no capacidades de equipo, precios ni tolerancias aceptadas. Sólo cambia un supuesto entre los escenarios. Use el contraste para identificar lo que debe medirse o acordarse en su proyecto.
Lea entradas y resultados con sus unidades. El registro indica qué evidencia pedir antes de introducir valores propios. Si falta una fuente, anote la incertidumbre; no la sustituya por cero ni trate una estimación como una medición.
Supuesto modificado: Producción de botellas
Supuestos de entrada
| Dato registrado | Unidad | Escenario A | Escenario B |
|---|---|---|---|
| Tapones utilizables disponibles | Cantidad | 3600 | 3600 |
| Producción de botellas | Botellas/h | 7200 | 9000 |
Comparación calculada
| Dato registrado | Unidad | Escenario A | Escenario B |
|---|---|---|---|
| Tiempo de funcionamiento restante | min | 30 | 24 |
Cómo interpretar el contraste
El mismo stock útil dura menos cuando sube la demanda; excluya tapones bloqueados.
Cómo justificar este dato
| Dato registrado | Cómo justificar este dato |
|---|---|
| Tapones utilizables disponibles | Conserve conteo físico o stock útil con formato y hora. Separe incompletos, bloqueados, rechazados y no disponibles; capacidad instalada no equivale a stock accesible. |
| Producción de botellas | Registre cantidad o distancia, tiempo observado, formato y modo. Separe cadencia medida de capacidad ofertada; otra ventana temporal no representa el mismo dato. |
Evidencia que debe solicitar
Nivel útil y tiempos de reposición.
Registro de decisión del proyecto
| Dato registrado | Registro de decisión del proyecto |
|---|---|
| Supuestos de entrada | Identifique botella, paquete o material, modo operativo y límites de medición. Indique inicio, final y salida aceptada representada; límites distintos no demuestran una mejora de rendimiento. |
| Cómo justificar este dato | Marque cada dato como medido, tomado de un plano, cotizado o supuesto. Conserve identificador, revisión, fecha y responsable de la fuente. Un número igual con unidad o estado distinto no es automáticamente comparable. |
| Registro de decisión del proyecto | Comprador y proveedor responsables deben acordar criterios reales y las pruebas para demostrarlos. Los números didácticos y resultados calculados no se convierten en ajustes aprobados ni garantías contractuales. |
| Evidencia que debe solicitar | Anote qué decisión afecta el resultado, qué medición o ensayo falta, quién responde y cuándo se revisa. Mantenga pendientes visibles; no cambie cifras para justificar la opción preferida. |
¿Por qué la tolva exige recarga antes de lo previsto?
El cálculo requiere tapas utilizables. Bloqueos o existencias inaccesibles reducen esa cantidad; contraste consumo y reposición en el mismo periodo.
¿Qué entradas conviene verificar antes de utilizar el resultado?
Son ejemplos hipotéticos de sensibilidad, no mediciones de una fábrica. Los valores inferior y superior se eligen para explicar el cálculo: no son límites de equipo, ajustes aprobados, intervalos de incertidumbre ni márgenes recomendados. Los conteos enteros y las entradas acotadas se adaptan para mantener ejemplos válidos; no todos cambian el mismo porcentaje.
Lea una entrada cada vez. Para sus resultados inferior y superior solo cambia el dato nombrado; los demás conservan la base de la primera tabla. No reúna todas las columnas inferiores o superiores como un único escenario operativo, porque aquí no se calcula esa combinación.
Base y cambios de entrada elegidos
| Entrada modificada | Unidad | Entrada inferior | Entrada base | Entrada superior |
|---|---|---|---|---|
| Tapones utilizables disponibles | Cantidad | 2880 | 3600 | 4320 |
| Producción de botellas | Botellas/h | 5760 | 7200 | 8640 |
Resultado al cambiar una sola entrada
| Entrada modificada | Resultado calculado | Entrada inferior | Entrada base | Entrada superior |
|---|---|---|---|---|
| Tapones utilizables disponibles | Tiempo de funcionamiento restante (min) | 24 | 30 | 36 |
| Producción de botellas | Tiempo de funcionamiento restante (min) | 37,5 | 30 | 25 |
Cómo interpretar el problema
La comparación aísla un efecto aritmético dentro del modelo. No demuestra que el dato pueda variar de forma independiente en la línea real. Si dos magnitudes comparten medición, periodo o restricción física, pida al proveedor que revise esa relación antes de modificar la base del proyecto.
Un resultado mostrado igual requiere interpretación. Los conteos pueden permanecer iguales hasta cruzar un umbral de redondeo y los decimales visibles pueden ocultar diferencias pequeñas. Compruebe unidades, cantidades originales y la explicación específica antes de declarar que una entrada no influye.
Qué verificar a continuación
Una diferencia inesperada ayuda a elegir la siguiente medición, no a escoger el supuesto que favorece una compra. Registre etiqueta, unidad, condición medida o supuesta, revisión documental, estado operativo y responsable de verificación. Conserve el registro original para reproducir la comparación.
Lleve al proveedor la base, una entrada modificada, la salida afectada y la duda pendiente. Acuerden qué observación o ensayo controlado resolverá la cuestión y quién lo hará. El cambio matemático no aprueba por sí mismo capacidad, calidad, instalación ni decisión de compra.
¿De dónde sale cada dato y qué resultado modifica?
Marque cada valor como medido, cotizado, obtenido de plano, supuesto o pendiente. Una estimación inicial puede usar supuestos explícitos; un dato ausente no equivale a cero. Los valores de ejemplo no prueban las condiciones de su planta.
| Dato o resultado / Unidad | Documentación que solicitar | Sustitución que debe evitarse |
|---|---|---|
| Tapones utilizables disponibles (Cantidad) | Cuente tapas realmente utilizables e identifique existencias bloqueadas, inaccesibles o no aprobadas. | Nivel de tolva y capacidad nominal no equivalen al stock útil; registre también el proceso de recarga. |
| Producción de botellas (Botellas/h) | Guarde contadores inicial y final, intervalo y punto de conteo de botellas aceptadas. | La velocidad de placa, una lectura instantánea y la producción buena del turno no son la misma base. |
Relación entre entradas y resultados
Los enlaces relacionan cada entrada con las ecuaciones que la utilizan. Indican dependencia matemática, no todas las reglas comunes de validación. Conserve fuente, revisión, condición de operación y responsable antes de comparar ofertas.
Tapones utilizables disponibles (Cantidad) → Tiempo de funcionamiento restante (min)
Producción de botellas (Botellas/h) → Tiempo de funcionamiento restante (min)
Ecuaciones y base de unidades
Utilice los valores numéricos en las unidades indicadas. Los factores de conversión corresponden a ellas. Compare la ecuación con la calculadora y el ejemplo antes de cambiar de sistema de unidades.
Tiempo de funcionamiento restante (min)
Tiempo de funcionamiento restante (min) = ((Tapones utilizables disponibles ÷ Producción de botellas) × 60)
Entradas utilizadas en este resultado: Producción de botellas (Botellas/h); Tapones utilizables disponibles (Cantidad).
ceil redondea al entero superior; floor, al inferior. min y max eligen el menor y el mayor valor. I(P) vale 1 si P es verdadero y 0 en caso contrario; ∨ significa «o». π es la constante circular. El punto y coma separa argumentos.
Estas relaciones explican el modelo de planificación. El resultado no fija criterios de aceptación, ajustes aprobados ni tolerancias legales de llenado. La aprobación del proyecto requiere su propia documentación.
Tapones utilizables disponibles + Producción de botellas: ¿Qué ocurre cuando cambian dos datos a la vez?
Compare cuatro combinaciones hipotéticas. Sólo varían los dos datos indicados; los demás permanecen fijos. Complementan la comparación de una entrada anterior. No son mediciones de planta, ajustes recomendados, límites aprobados ni intervalos de probabilidad.
A representa menor/menor; B, menor/mayor; C, mayor/menor; D, mayor/mayor, según el orden indicado. A es el origen de esta comparación, no la base original del proyecto. Variar los factores por separado no demuestra que todas las combinaciones sean físicamente posibles.
El aumento del numerador y del denominador puede compensarse parcialmente. Compare las cuatro combinaciones; dos porcentajes iguales no determinan por sí solos el resultado.
Resultados de las cuatro combinaciones
| Resultado calculado | A | B | C | D |
|---|---|---|---|---|
| Tiempo de funcionamiento restante (min) | 30 | 20 | 45 | 30 |
Cambios separados y conjuntos desde A
| Resultado calculado | Dato o resultado | Valor calculado |
|---|---|---|
| Tiempo de funcionamiento restante (min) | Sólo primer dato: C − A | 15 |
| Tiempo de funcionamiento restante (min) | Sólo segundo dato: B − A | -10 |
| Tiempo de funcionamiento restante (min) | Ambos datos: D − A | 0 |
| Tiempo de funcionamiento restante (min) | Suma de los cambios separados | 5 |
| Tiempo de funcionamiento restante (min) | Cambio conjunto menos esa suma | -5 |
La última diferencia es D − C − B + A, en la unidad del resultado. Cero indica aditividad entre estos cuatro puntos, no independencia real de equipos. Multiplicación, división o redondeo pueden producir una diferencia. No es una interacción medida ni un intervalo de confianza.
Combinación hipotética A: Tapones utilizables disponibles = 2880 Cantidad; Producción de botellas = 5760 Botellas/h
Datos completos para reproducir el caso
| Dato o resultado | Valor calculado | Unidad |
|---|---|---|
| Tapones utilizables disponibles | 2880 | Cantidad |
| Producción de botellas | 5760 | Botellas/h |
Sustitución y cálculo paso a paso
Se muestran hasta seis decimales; el cálculo conserva los valores sin redondear. Reproduzca las operaciones desde los datos originales. Los valores intermedios no necesariamente tienen la unidad del resultado final. π y los redondeos siguen la referencia del modelo. El CSV usa punto decimal.
Tiempo de funcionamiento restante (min)
| Dato o resultado | Operación | Valor calculado |
|---|---|---|
| 1 | (2880 ÷ 5760) | 0,5 |
| 2 | (([Tapones utilizables disponibles: 2880 Cantidad] ÷ [Producción de botellas: 5760 Botellas/h]) × 60) ((2880 ÷ 5760) × 60) | 30 |
Combinación hipotética B: Tapones utilizables disponibles = 2880 Cantidad; Producción de botellas = 8640 Botellas/h
Datos completos para reproducir el caso
| Dato o resultado | Valor calculado | Unidad |
|---|---|---|
| Tapones utilizables disponibles | 2880 | Cantidad |
| Producción de botellas | 8640 | Botellas/h |
Sustitución y cálculo paso a paso
Se muestran hasta seis decimales; el cálculo conserva los valores sin redondear. Reproduzca las operaciones desde los datos originales. Los valores intermedios no necesariamente tienen la unidad del resultado final. π y los redondeos siguen la referencia del modelo. El CSV usa punto decimal.
Tiempo de funcionamiento restante (min)
| Dato o resultado | Operación | Valor calculado |
|---|---|---|
| 1 | (2880 ÷ 8640) | 0,333333 |
| 2 | (([Tapones utilizables disponibles: 2880 Cantidad] ÷ [Producción de botellas: 8640 Botellas/h]) × 60) ((2880 ÷ 8640) × 60) | 20 |
Combinación hipotética C: Tapones utilizables disponibles = 4320 Cantidad; Producción de botellas = 5760 Botellas/h
Datos completos para reproducir el caso
| Dato o resultado | Valor calculado | Unidad |
|---|---|---|
| Tapones utilizables disponibles | 4320 | Cantidad |
| Producción de botellas | 5760 | Botellas/h |
Sustitución y cálculo paso a paso
Se muestran hasta seis decimales; el cálculo conserva los valores sin redondear. Reproduzca las operaciones desde los datos originales. Los valores intermedios no necesariamente tienen la unidad del resultado final. π y los redondeos siguen la referencia del modelo. El CSV usa punto decimal.
Tiempo de funcionamiento restante (min)
| Dato o resultado | Operación | Valor calculado |
|---|---|---|
| 1 | (4320 ÷ 5760) | 0,75 |
| 2 | (([Tapones utilizables disponibles: 4320 Cantidad] ÷ [Producción de botellas: 5760 Botellas/h]) × 60) ((4320 ÷ 5760) × 60) | 45 |
Combinación hipotética D: Tapones utilizables disponibles = 4320 Cantidad; Producción de botellas = 8640 Botellas/h
Datos completos para reproducir el caso
| Dato o resultado | Valor calculado | Unidad |
|---|---|---|
| Tapones utilizables disponibles | 4320 | Cantidad |
| Producción de botellas | 8640 | Botellas/h |
Sustitución y cálculo paso a paso
Se muestran hasta seis decimales; el cálculo conserva los valores sin redondear. Reproduzca las operaciones desde los datos originales. Los valores intermedios no necesariamente tienen la unidad del resultado final. π y los redondeos siguen la referencia del modelo. El CSV usa punto decimal.
Tiempo de funcionamiento restante (min)
| Dato o resultado | Operación | Valor calculado |
|---|---|---|
| 1 | (4320 ÷ 8640) | 0,5 |
| 2 | (([Tapones utilizables disponibles: 4320 Cantidad] ÷ [Producción de botellas: 8640 Botellas/h]) × 60) ((4320 ÷ 8640) × 60) | 30 |
Use la diferencia para identificar la condición conjunta que necesita pruebas. Pida al proveedor verificar la combinación, los supuestos fijos y la aprobación aplicable antes de modificar equipos. El cálculo no establece aceptación, rangos seguros ni producción garantizada.
Elija la siguiente tarea de planificación
Separe suministro de agua, consumo de enjuague, mediciones de llenado y ensayos del cierre. Conserve el método de muestreo y los límites acordados.
Relacionar esta tarea con el plan de la línea
- Qué equipos necesita una línea de embotellado de agua
- Cómo calcular la capacidad de una línea de embotellado de agua
Guías relacionadas
Solicite una revisión del alcance del sistema de límites
Comparte lo que sabes ahora. El objetivo es preparar un resumen útil de la planta antes de elaborar una cotización de máquina.