Calcolare la capacità di una linea di imbottigliamento acqua
Il dimensionamento parte dalle bottiglie conformi da consegnare, suddivise per formato. La velocità di targa della riempitrice è solo un dato del progetto: serve anche un programma che comprenda ore disponibili, cambi formato e confezionamento. Usa questa guida per verificare se il programma può essere completato.
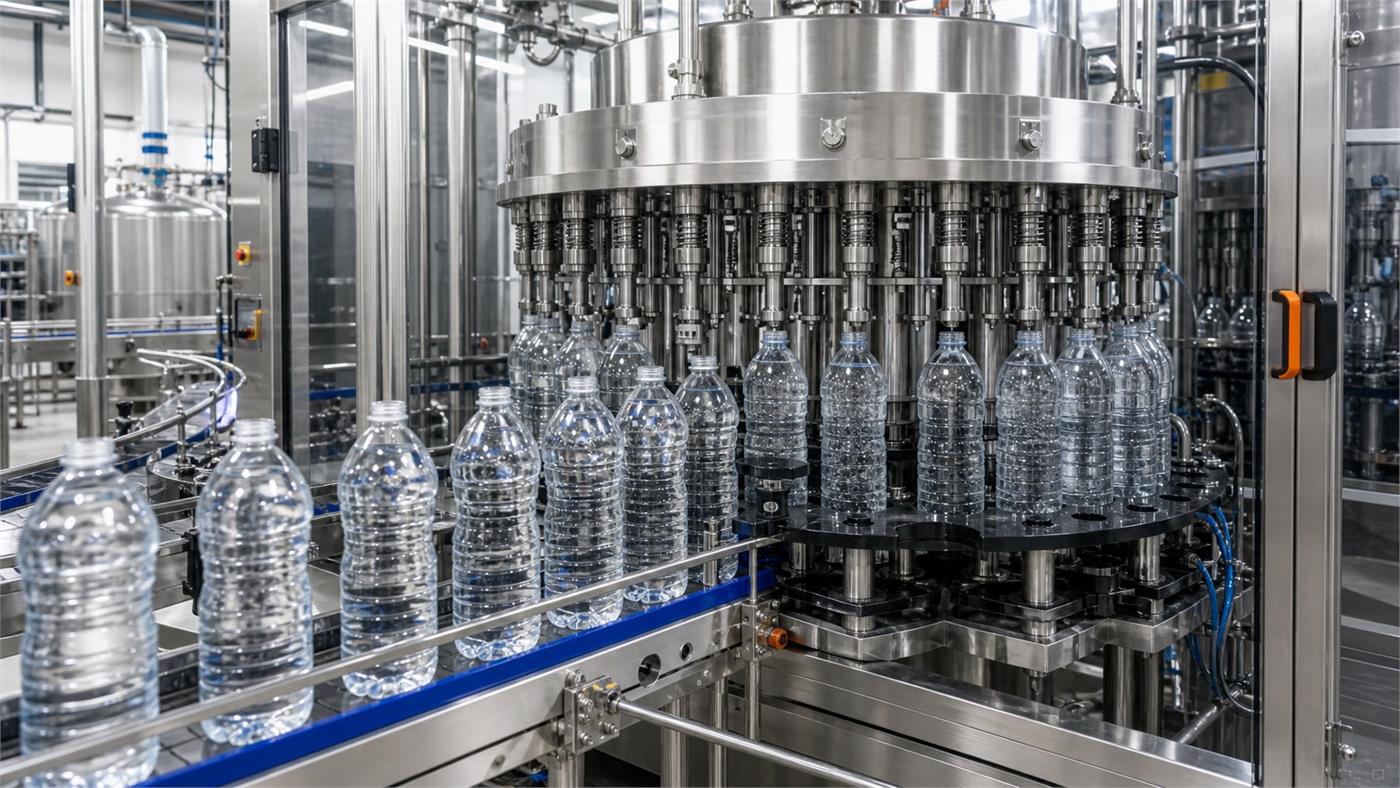
Chiarire che cosa significa produzione richiesta
Indica quantità, volume, bottiglia, tappo e confezione per ciascuna referenza. Stabilisci il punto di conteggio delle bottiglie conformi. Una bottiglia contata dopo il riempimento potrebbe essere scartata più avanti per chiusura, etichetta o confezione non accettabile.
BPH indica bottiglie all’ora; i litri all’ora si ottengono moltiplicando per il volume della singola bottiglia. La stessa quantità di bottiglie da 500 ml e da 1,5 L comporta volumi d’acqua diversi. La portata del trattamento richiede inoltre un bilancio dei consumi e dei propri tempi di esercizio.
Usare una sola base per ore e perdite
Esempio puramente illustrativo: per produrre 24.000 bottiglie conformi in 6 ore occorre una media di 4.000 bottiglie conformi/h. Se pulizia e cambio formato sono già esclusi dalle sei ore, non sottrarli di nuovo applicando un coefficiente che li comprende.
Con un’ipotesi di produzione conforme pari all’80 % della velocità di riferimento, il calcolo diventa 24.000 ÷ 6 ÷ 0,80 = 5.000 BPH. L’80 % è un’ipotesi di questo esempio, non un rendimento promesso. Per un impianto esistente, chiarisci il periodo e le perdite comprese nella velocità media misurata.
Controllare una giornata con due formati
Supponi di produrre 12.000 bottiglie da 500 ml a 4.000 bottiglie conformi/h e 6.000 bottiglie da 1,5 L a 3.000 bottiglie conformi/h. Le lavorazioni richiedono rispettivamente 3 e 2 ore. Aggiungendo mezz’ora per il cambio, il programma occupa 5,5 ore.
Sono valori ipotetici: in una finestra di 6 ore restano 30 minuti per ciò che non è già incluso. Se il programma non entra, confronta sequenza dei lotti, durata dei cambi e ore aggiuntive prima di aumentare la taglia della riempitrice. Verifica anche spazio di magazzino e disponibilità degli operatori.
Individuare il tratto che rallenta la linea
Una riempitrice senza bottiglie richiede un controllo dell’alimentazione a monte. L’accumulo dopo il riempimento richiede invece verifiche su etichettatura, confezionamento e scarico pallet. Registra ora, durata e causa osservata: non sommare come eventi indipendenti tutte le macchine ferme per lo stesso arresto.
A 6.000 bottiglie/h con fardelli da sei servono 16,67 fardelli/min durante la marcia. La confezionatrice deve sostenere il formato e il materiale previsti, inclusi rifornimento e ripartenza. Un accumulo intermedio assorbe arresti brevi, ma non risolve una differenza continua fra capacità a monte e a valle.
Scrivere i criteri di collaudo per ogni formato
Chiedi una scheda con bottiglia, tappo, confezione, durata della prova, punto di conteggio, scarti e fermate ammesse. Completa la scheda con requisiti di acqua, aria, elettricità, personale e materiali. Segnala le prestazioni ancora da confermare anziché presentarle come capacità disponibile.
Separa il collaudo in fabbrica dalla verifica dopo l’installazione. Per ogni scostamento registra il documento di riferimento, l’intervento, il responsabile e la prova successiva. La capacità utile deve poter essere ricondotta alle condizioni osservate, non soltanto al numero scritto nel nome commerciale della linea.
Domande sulla capacità produttiva
Posso usare la stessa velocità per tutte le bottiglie?
Solo con conferma per ciascun formato approvato. Volume, geometria, chiusura e confezione possono cambiare i limiti della linea; calcola il tempo di ogni referenza separatamente.
La velocità media conforme va ridotta ancora per gli scarti?
Non se gli scarti sono già inclusi nel conteggio e nel periodo di misura. Prima di applicare un ulteriore fattore, identifica quali perdite rimangono escluse.
Quando serve davvero una capacità superiore?
Quando il programma documentato non rientra nelle ore disponibili e l’aumento risolve il limite effettivo. Valuta insieme alimentazione, servizi, confezionamento e movimentazione del prodotto finito.
Schede pratiche per una linea di imbottigliamento acqua
Scegli un problema, registra i dati del progetto e confronta l’esempio con il tuo caso. Ogni scheda affronta una decisione diversa.
Trasforma questo tema in un brief pronto per i fornitori
Usa la pagina come lista di lavoro. Separa i fatti confermati dalle ipotesi e richiedi risposte scritte sullo stesso ambito.
Segna ciò che è noto
Registra bottiglia, prodotto, capacità, acqua, sito e imballaggio già confermati.
Allega le prove
Aggiungi disegni, campioni, analisi acqua, dati delle utenze e foto.
Richiedi risposta scritta
Chiedi ipotesi, esclusioni, interfacce e prove di accettazione.
Allot Tech Project Desk · Mr KcalContenuto informativo per chiarire il progetto. Ambito finale, valori tecnici, prezzi e garanzie devono essere confermati nell’offerta scritta del fornitore.Updated:
Richiedi la verifica del perimetro impianto
Invia le informazioni disponibili e indica ciò che non è ancora confermato. Il fornitore deve dichiarare ipotesi, esclusioni e documenti mancanti.
Scegliere il prossimo passo di pianificazione
Partite dalla decisione che blocca il progetto. Registrate le ipotesi nella scheda e portate il risultato nel piano delle macchine o dello stabilimento.
Accumulo di bottiglie
Conta solo posti utilizzabili; verifica stabilità e riavvio.
Valvole e produzione della riempitrice
Produzione ideale; alimentazione, trasferimenti e scarti possono limitarla.
Portata da bottiglie a confezioni
Usa conteggi interi; cambi e arresti riducono produzione sostenibile.
Accumulo di confezioni d’acqua
Solo spazio utile; prova attrito, compressione e ripartenza.
Carico di lavoro degli operatori
Minimo aritmetico; simultaneità e sicurezza possono richiedere più persone.
Riconciliazione dei tempi di fermo
Categorie senza sovrapposizione; il tempo residuo non equivale a produzione conforme.